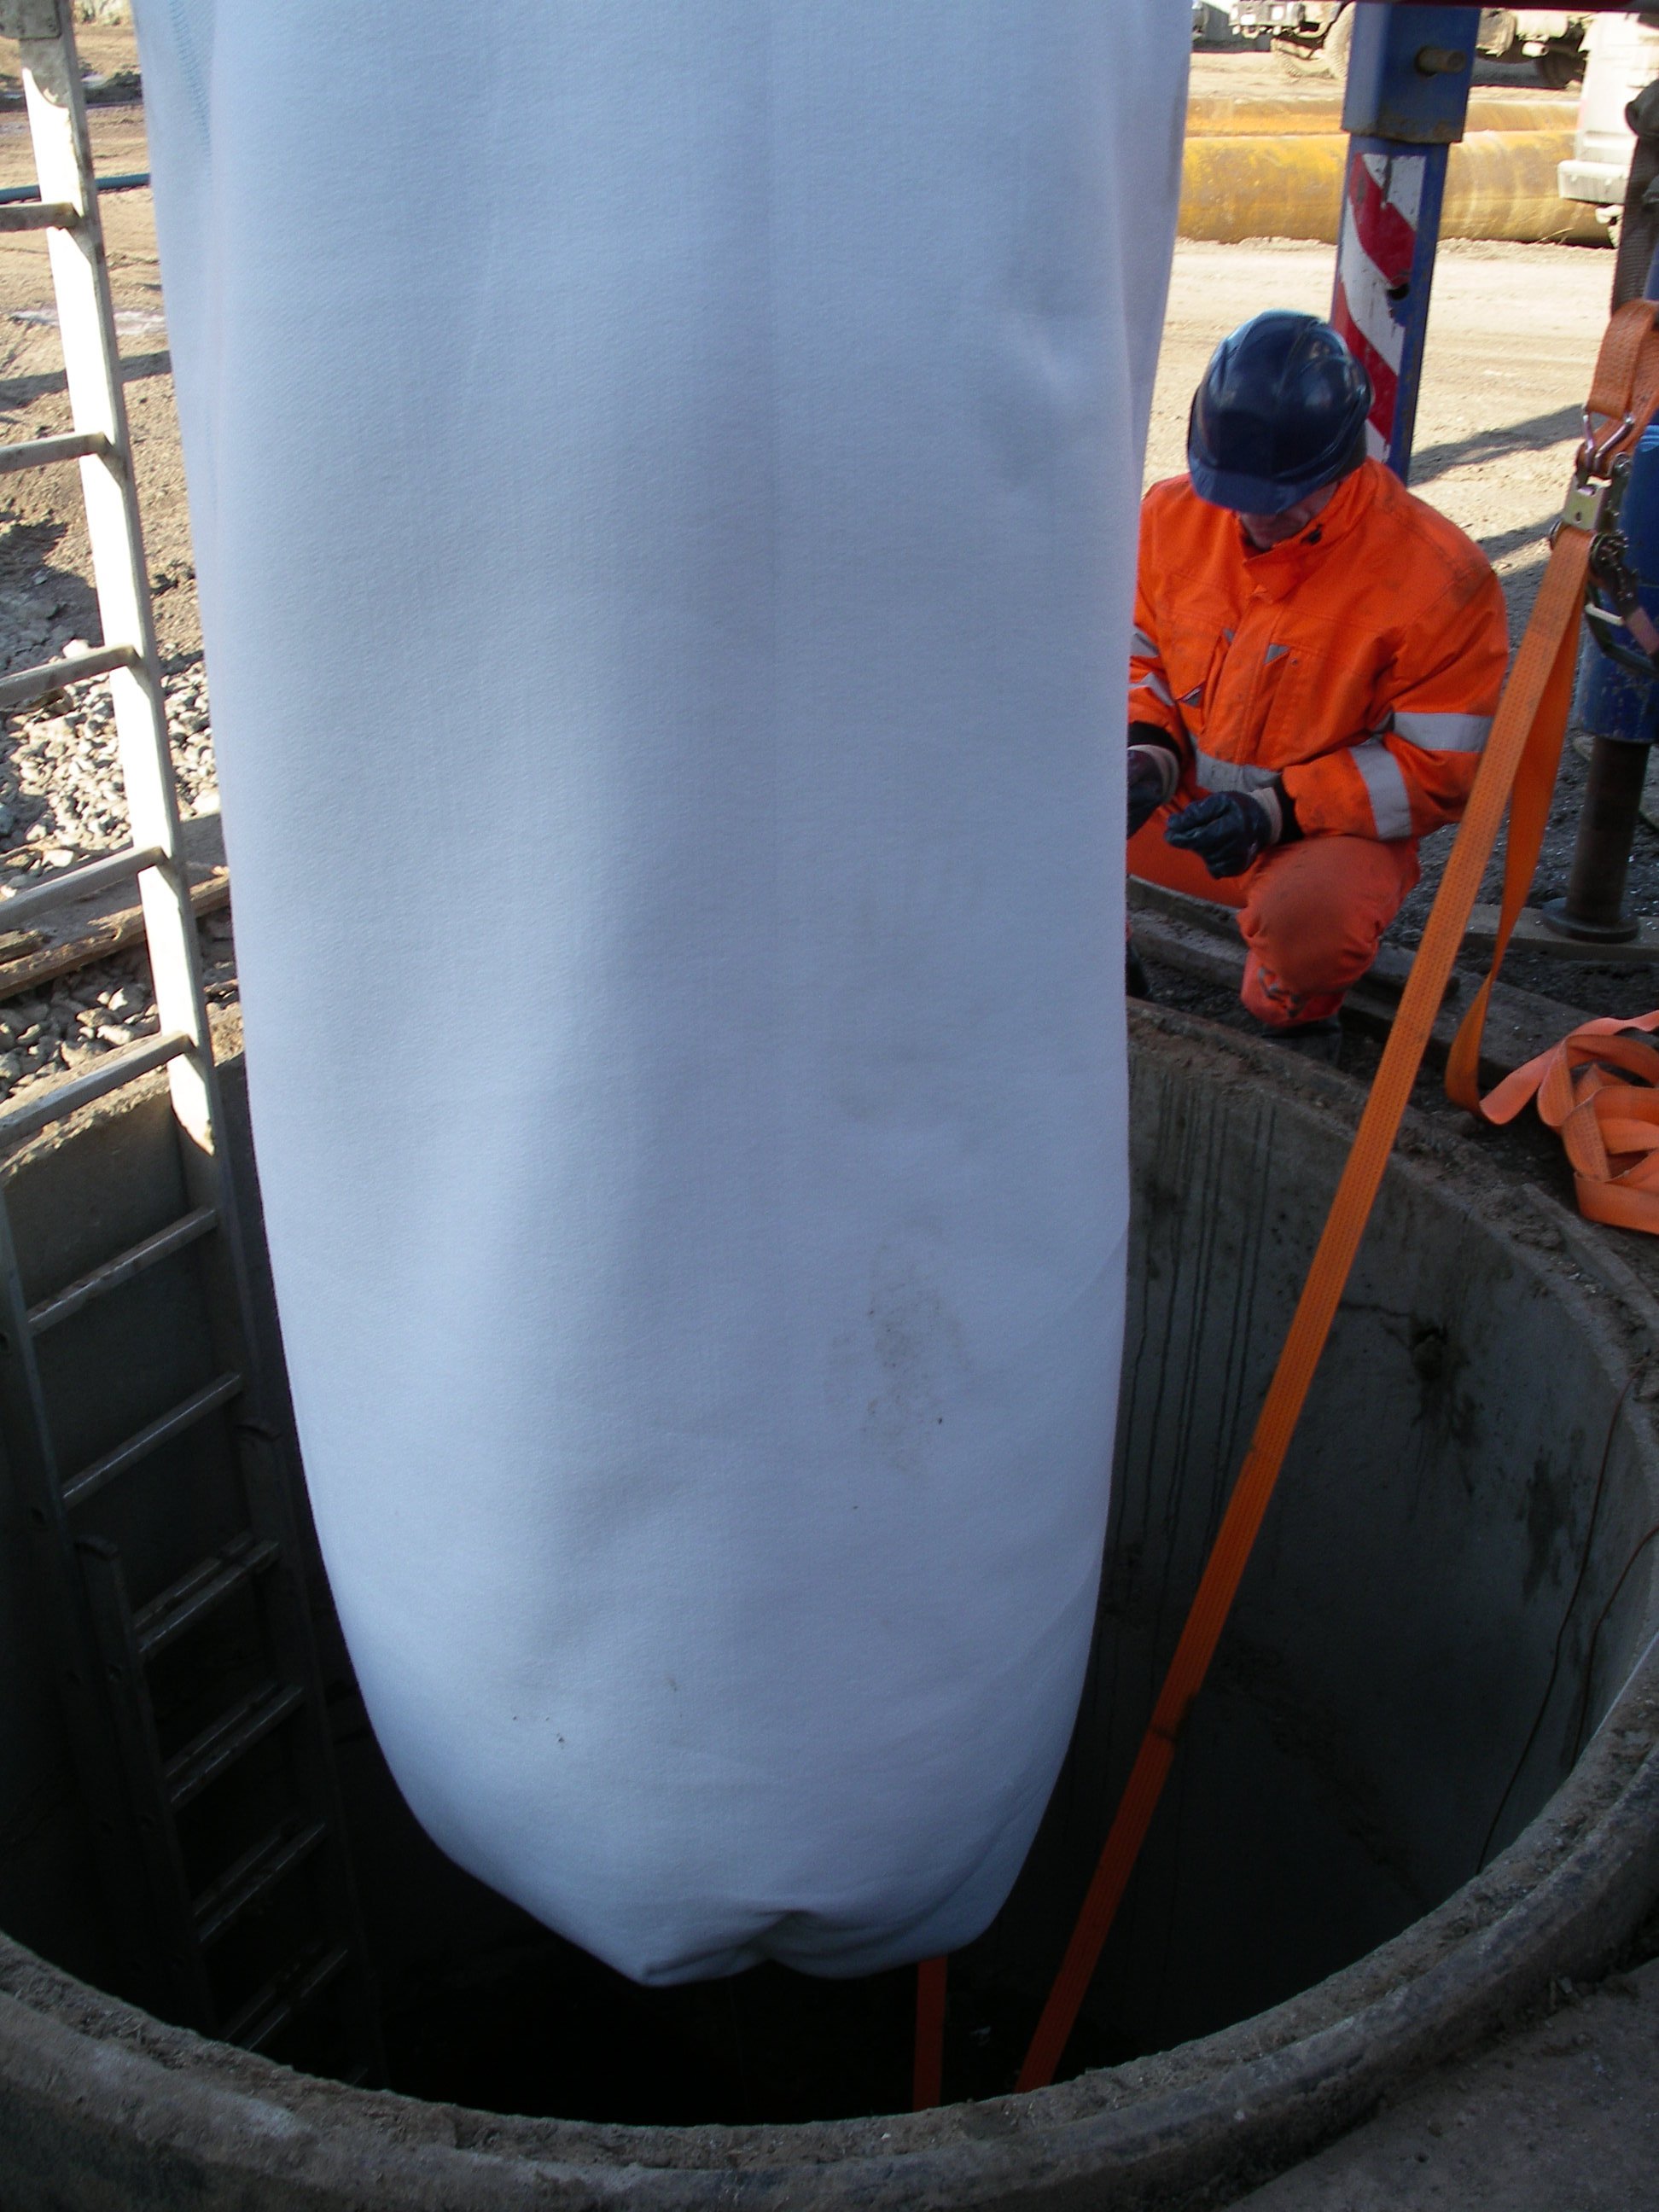
Пар, горячая вода или светодиод
Пар, горячая вода или светодиод: почему способ отверждения полимерного рукава выбирают под конкретный объект
Установить полимерный рукав внутрь повреждённого трубопровода — только часть бестраншейного ремонта. Чтобы гибкая заготовка приобрела расчётные характеристики и превратилась в прочную конструкцию, пропитанная смолой система должна пройти контролируемое отверждение.
Именно на этом этапе окончательно формируется стенка восстановленного трубопровода. Поэтому способ отверждения нельзя выбирать исключительно по принципу «какой быстрее» или «какое оборудование есть на объекте».
В российском СП 273.1325800.2016 предусмотрены три варианта управляемого отверждения гибких полимерных рукавов: нагреваемой водой, водяным паром и ультрафиолетовым излучением. Естественное отверждение рукава свод правил не допускает.
Какой из способов будет применён на конкретном объекте, зависит от конструкции рукава, технологии его установки, диаметра и протяжённости участка, условий производства работ и других параметров проекта.
Что именно происходит во время отверждения
До завершения полимеризации рукав остаётся технологической заготовкой. Его задача принять необходимую форму внутри существующего трубопровода, после чего смола должна отвердеть в заданном режиме.
Для этого необходимо создать и поддерживать определённые условия на всём ремонтируемом участке.
При тепловом отверждении реакцию запускает и поддерживает повышение температуры. При УФ-отверждении используется энергия ультрафиолетового излучения. Но задача в обоих случаях одна: провести процесс контролируемо и получить стенку с требуемыми характеристиками.
Российский СП требует регистрировать параметры процесса отверждения. После его завершения сформированная труба должна иметь однородную структуру стенок без видимых включений воздуха, быть водонепроницаемой и устойчивой к предусмотренным статическим нагрузкам.
Поэтому отверждение не вспомогательная операция после установки чулка, а один из ключевых технологических этапов бестраншейного ремонта.
Отверждение горячей водой: равномерный прогрев по всей длине
При водяном способе установленный рукав заполняется водой. Она одновременно участвует в формировании необходимого давления и после нагрева обеспечивает передачу тепла полимерной системе.
Особое значение здесь имеет температурный режим. Недостаточно нагреть воду только на входе в ремонтируемый участок: необходимо обеспечить условия для корректного протекания процесса по всей длине рукава.
После достижения необходимых параметров следует стадия охлаждения. Она также является частью технологического процесса: давление в рукаве поддерживается до снижения температуры до установленного уровня.
Горячая вода позволяет управлять тепловым режимом на протяжении процесса, однако требует соответствующего оборудования, значительного объёма воды и организации её нагрева, циркуляции и последующего обращения с ней.
Отверждение паром: тепло без заполнения всего объёма водой
При использовании водяного пара принцип полимеризации остаётся тепловым, однако теплоносителем становится уже не масса нагретой воды.
Это существенно меняет организацию процесса.
Пар подаётся внутрь установленного рукава, а параметры его подачи контролируются в течение отверждения. Практическое отличие особенно заметно с увеличением диаметра трубопровода. Для заполнения трубы большого сечения горячей водой требуется соответствующий объём теплоносителя, который необходимо доставить или получить на объекте, нагреть и обеспечить его циркуляцию. Паровая технология позволяет организовать тепловое воздействие иначе.
Но это не означает, что пар автоматически является лучшим решением для любого крупного трубопровода. Возможность его применения зависит от самого рукава, способа монтажа, геометрии участка и технологических требований проекта.
Ультрафиолетовое отверждение: другой принцип запуска реакции
Третий способ принципиально отличается от первых двух.
При УФ-отверждении полимеризация инициируется не передачей тепла от горячей воды или пара, а воздействием ультрафиолетового излучения на соответствующую полимерную систему.
После установки и расправления рукава через него перемещается источник УФ-излучения. Процесс ведётся с заданными технологическими параметрами, а воздействие последовательно проходит по ремонтируемому участку. Для такого способа применяются специально предназначенные для светового отверждения рукава.
При этом световое отверждение нельзя рассматривать просто как более современную замену воде или пару. Это другая технологическая система со своими требованиями к материалу рукава, оборудованию и режиму полимеризации.
Почему нельзя взять один способ и использовать его на всех объектах
На первый взгляд результат одинаков: полимерный рукав должен отвердеть. Но условия, в которых необходимо получить этот результат, могут различаться радикально.
Один объект — внутриквартальная канализация. Другой — технический трубопровод промышленного предприятия. Третий — участок большого диаметра с ограниченным доступом. Четвёртый — сеть, где особенно критично сократить продолжительность технологических операций.
- диаметр трубопровода — чем он больше, тем больше объём воды потребуется при водяном отверждении и тем сложнее её нагрев и циркуляция;
- протяжённость участка — необходимо обеспечить требуемые условия полимеризации по всей длине рукава;
- условия на объекте — доступность воды и энергоснабжения, возможность размещения оборудования, ограничения действующего предприятия или городской инфраструктуры;
- конструкцию рукава — тип смолы, материал армирования и конструкция рукава определяют совместимый способ отверждения.
Итог
Независимо от того, какой способ отверждения используется, конечная задача одна — сформировать полимерную трубу с заданными характеристиками.
На одном участке рациональным решением может оказаться горячая вода, на другом — пар, на третьем — световое отверждение.
Поэтому АО «НОУДИГ» учитывает способ отверждения уже при расчёте проекта наряду с длиной и диаметром ремонтируемого участка, областью применения трубопровода и составом транспортируемой среды.